


碳纖維高溫模壓成型液壓機配套加熱板溫控工藝
碳纖維復合材料的模壓成型質量,和溫度控制有著密不可分的關系,樹脂的熔融、流動、交聯固化全部在特定的溫度區間內完成,溫度控制不當,很容易引發氣泡、分層、缺膠、內應力大、變形翹曲等一系列問題。碳纖維高溫模壓成型液壓機配套的加熱板,是實現熱固化的核心部件,搭配專業溫控工藝,能夠穩定把控模腔內的溫度變化,為碳纖維預浸料、碳玻混雜材料的成型提供可靠的熱環境,也是復材生產管控品質的關鍵環節。
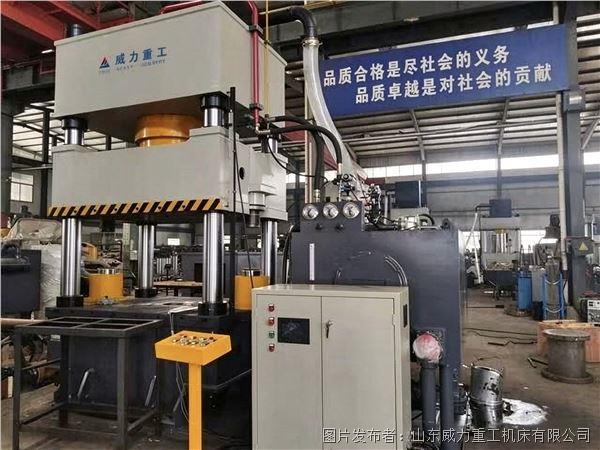
這套加熱板一般采用鑄鋁或者鑄銅加熱結構,內置加熱管,安裝在液壓機上模、下模固定板位置,和模具緊密貼合,分為上模加熱區與下模加熱區,支持上下模獨立控溫。和普通單一恒溫加熱方式不同,碳纖維模壓大多采用階梯升溫工藝,依靠配套的 PID 溫控儀表實時采集加熱板溫度信號,形成閉環調節。傳感器緊貼加熱板工作面,實時反饋溫度數值,溫控系統自動調節加熱功率,不會出現持續大功率加熱造成的超溫,也不會出現升溫速度忽快忽慢的情況,控溫誤差可以控制在較小范圍。
完整的溫控工藝流程主要分為升溫、恒溫固化、降溫三個階段。第一階段為低溫預熱段,緩慢提升加熱板溫度,讓預浸料內部的樹脂逐步軟化,緩慢排出材料內部裹挾的空氣以及樹脂受熱釋放的小分子揮發物。如果一開始就快速升溫,樹脂瞬間粘度下降過快,揮發物來不及排出就被封閉在模腔內部,成型之后就會在工件內部形成氣泡。預熱階段配合液壓機的低壓預壓動作,低速合模,讓樹脂均勻浸潤纖維,避免纖維浸潤不良造成分層。第二階段是恒溫固化階段,加熱板穩定維持在樹脂體系要求的固化溫度,同時液壓機輸出設定成型壓力,保持長時間保壓,讓樹脂充分發生交聯反應,這個階段溫度不能波動,溫度偏低固化不完全,制品硬度、強度達不到標準;溫度過高,樹脂會發生過燒,材料變脆,力學性能下降。第三階段為緩慢降溫階段,固化完成后,加熱板停止加熱,在保壓狀態下緩慢降溫,釋放制品內部熱應力,減少脫模之后碳纖維工件發生翹曲變形。
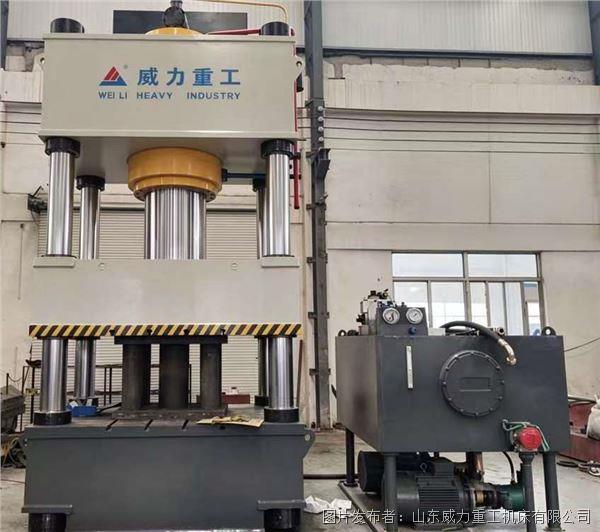
在實際生產中,不同類型的樹脂配方,對應的溫控曲線差異很大。環氧樹脂體系、酚醛樹脂體系、BMI 樹脂的固化溫度、保溫時長各不相同,加熱板溫控系統支持存儲多組工藝曲線,更換產品時直接調取對應的程序,不用反復重新設置參數,適配多品種柔性生產。同時加熱板和溫控模塊可以和碳纖維高溫模壓成型液壓機的主機 PLC 聯動,溫度信號和壓機的壓力、行程信號互相聯鎖,只有溫度達到設定區間,壓機才可以進入保壓固化工序,避免溫度不達標就加壓生產,從程序層面規避誤操作帶來的廢品。
日常使用過程中,加熱板的維護也會直接影響溫控精度。要定期檢查熱電偶探頭是否松動、表面是否積碳,探頭脫離加熱工作面,采集的溫度就會失真,出現實際模溫與顯示溫度不一致;加熱板表面要保持平整,模具貼合面不能有雜物,否則會出現局部傳熱不暢、溫度不均,造成工件同一位置固化程度不一樣。長時間使用后,也需要檢測加熱管的老化情況,及時更換故障加熱元件,保證加熱板各個區域溫升均勻。
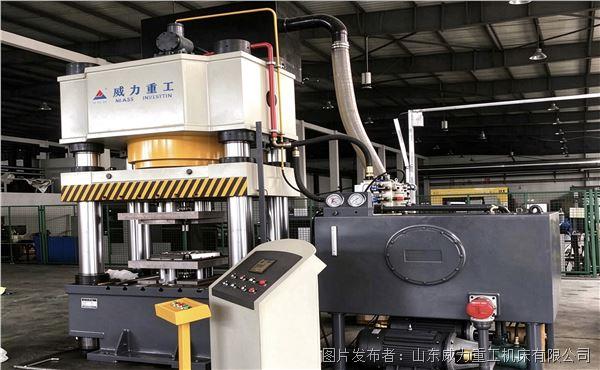
對于碳纖維制品廠家而言,壓力是成型的基礎,而穩定、精準、可分段調控的加熱板溫控工藝,是保障成品品質的核心。碳纖維高溫模壓成型液壓機與加熱溫控系統的組合使用,把壓力時序和溫度曲線融合在一起,標準化的溫控流程可以有效減少氣泡、分層、翹曲等常見不良,提升碳纖維殼體、結構件、板材的成品合格率,穩定批次產品質量,是復合材料熱模壓生產線當中不可忽視的工藝要點。


 投訴建議

提交
四梁四柱式鋁合金粉末成型液壓機配套自動布料工裝
汽車減震氣囊殼體拉伸成型液壓機模具調試要點
方形四孔石墨坩堝成型液壓機如何保障坯體密度均勻
絲杠半軸校正設備單臂式軸類精密液壓校直機
金屬毛坯溫擠壓成型液壓機減少工件氧化脫碳的原理