


金屬毛坯溫擠壓成型液壓機減少工件氧化脫碳的原理
在有色金屬鍛件加工行業,氧化脫碳一直是影響成品品質的常見難題。傳統熱鍛工藝需要將金屬坯料加熱至很高溫度,坯料長時間暴露在空氣當中,表層金屬和氧氣發生反應形成氧化皮,鋼材或者鋁合金坯料內部的碳元素也會向外流失,造成工件表層組織疏松、硬度下降,后續還要投入大量人力進行打磨、拋丸處理,不僅增加生產成本,還容易出現尺寸偏差,嚴重時直接造成鍛件報廢。金屬毛坯溫擠壓成型液壓機配套溫擠壓工藝,能夠有效緩解這一問題,被廣泛用于新能源配件、汽車輕量化鋁件、銅合金精密鍛件的批量生產,很多加工廠在升級鍛造生產線時,都會優先選用這套成型設備。
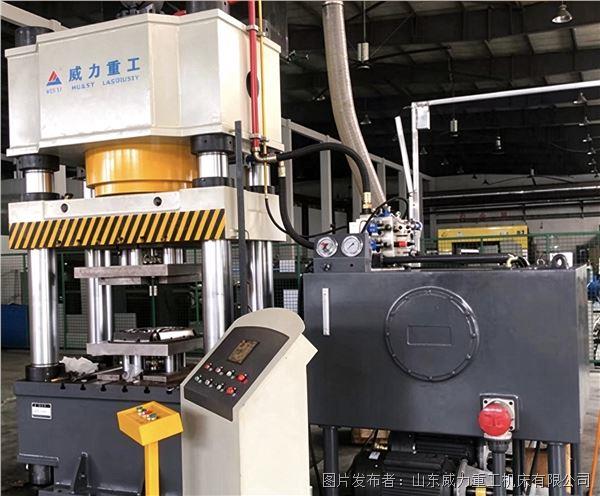
溫擠壓和傳統熱鍛的核心區別,首先體現在坯料加熱溫度的控制上。熱鍛的加熱溫度通常接近金屬的再結晶溫度上限,坯料溫度高、保溫時間長,氧化反應的速率會大幅提升。而溫擠壓工藝的加熱區間設置在冷擠壓與熱鍛兩者之間,坯料只加熱到合適的中溫區間,這個溫度既可以降低金屬的變形抗力,讓坯料更容易充滿模具型腔,減少成型所需壓力,又不會給氧化反應提供充足的反應條件。金屬毛坯溫擠壓成型液壓機可以精準控制擠壓速度、保壓時間,坯料從加熱爐取出到送入模具、完成擠壓成型的整個流程耗時很短,坯料在高溫空氣里暴露的時間被極大壓縮,從源頭減少了氧化反應發生的機會。
其次,模具封閉成型的結構特點,也是降低氧化脫碳的關鍵。溫擠壓成型依靠模具型腔對坯料進行約束,坯料放入模具之后,滑塊快速下行閉合型腔,坯料幾乎在封閉的空間內完成塑性變形,和外界空氣的接觸面積、接觸時間都被限制。傳統自由鍛、開式熱鍛坯料完全暴露,表層持續和空氣接觸氧化;而閉式溫擠壓成型時,坯料大部分表面被模具內壁包裹,只有少量邊緣位置短暫接觸空氣,氧化皮生成量明顯變少。同時模具內部可以配合少量潤滑保護介質,在坯料表面形成一層薄膜,隔絕空氣,進一步抑制表層元素流失。
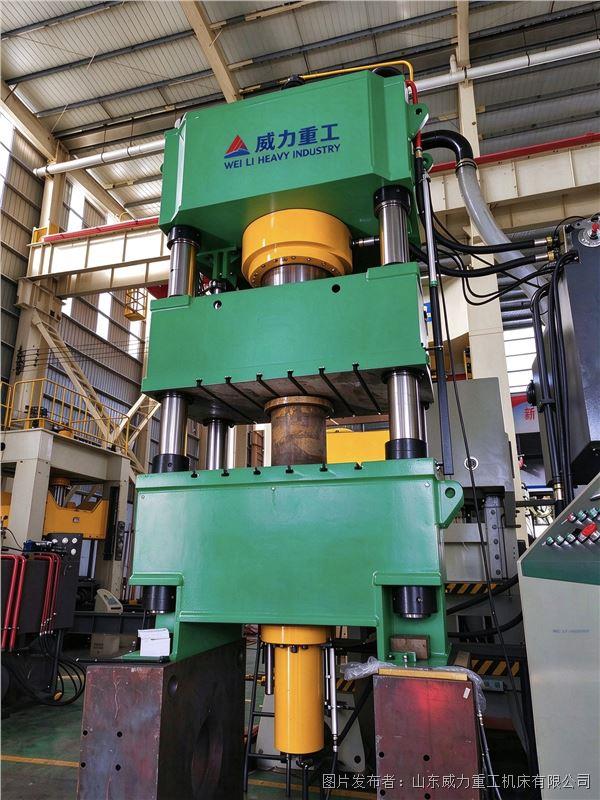
設備的控制系統也為穩定控溫、減少氧化脫碳提供支撐。該液壓機搭載 PLC 觸摸屏控制系統,擠壓動作的節奏可以精準設定,快速下行、低速工進、穩壓保壓、回程脫模分段可控。操作人員可以根據不同材質的坯料,調整擠壓節拍,避免坯料在模具內長時間停留降溫或者持續受熱。針對鋁合金、銅合金這類容易氧化的有色金屬,穩定的工藝節拍能夠保證坯料在設定溫度區間內完成成型,不會出現溫度超標、保溫超時的情況。配套的模具加熱工裝,還可以讓模具保持和坯料接近的溫度,避免坯料接觸冷模具后局部驟冷,防止坯料局部溫度異常帶來的組織變化。
很多人會疑惑,溫度降低之后,會不會影響坯料成型效果?實際上溫擠壓剛好平衡了成型難度和表面質量。冷擠壓變形抗力大,對設備噸位、模具強度要求極高,部分復雜鍛件很難一次成型;高溫熱鍛氧化脫碳問題突出,后續處理工序繁瑣。溫擠壓工藝借助液壓機穩定的壓力輸出,在適中溫度下完成毛坯成型,鍛件內部晶粒組織均勻,成品尺寸精度高,表面氧化皮少,脫碳層厚度可以控制在很低的范圍。對于有后續機加工要求的工件,更少的氧化皮意味著加工余量可以適當縮小,節省原材料,降低機加工刀具損耗。
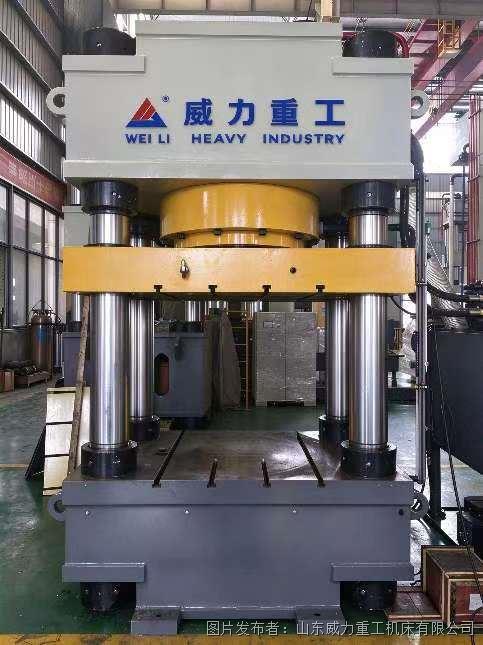
當然,想要持續控制氧化脫碳,除了設備本身,也需要配套合理的工藝管理。坯料加熱方式、轉移速度、模具潤滑方案、車間環境都會影響最終效果。金屬毛坯溫擠壓成型液壓機只是成型載體,配合快速送料工裝、密封式加熱爐、專用高溫潤滑介質,整套工藝的優勢才可以充分發揮。對比傳統熱鍛生產線,采用這套工藝的生產線,鍛件表面缺陷率明顯下降,打磨、清理工序工作量減少,在多品種、中小批量精密有色金屬鍛件生產場景里,綜合經濟效益更加突出。在當下汽車輕量化、新能源零部件對鍛件表面質量、力學性能要求不斷提高的背景下,溫擠壓成型方案,正在成為越來越多鍛造企業優化生產工藝的選擇。


 投訴建議

提交
框架式伺服導軌液壓機在鋁合金一體化構件成型中的應用
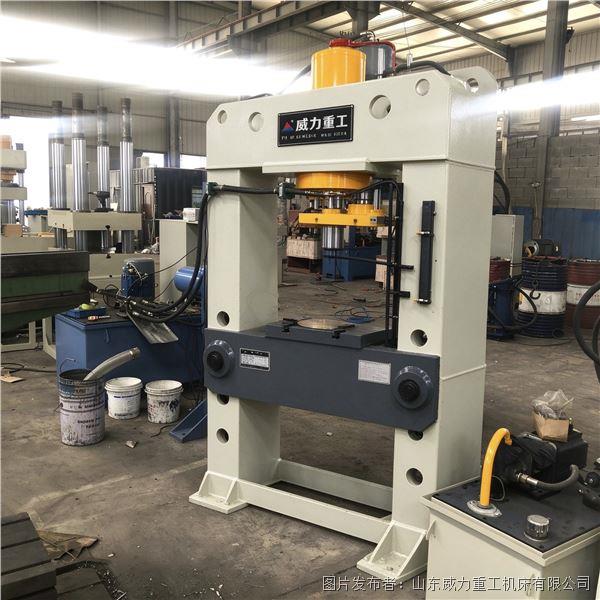
汽車鋁護板拉伸翻邊成型龍門液壓機特點
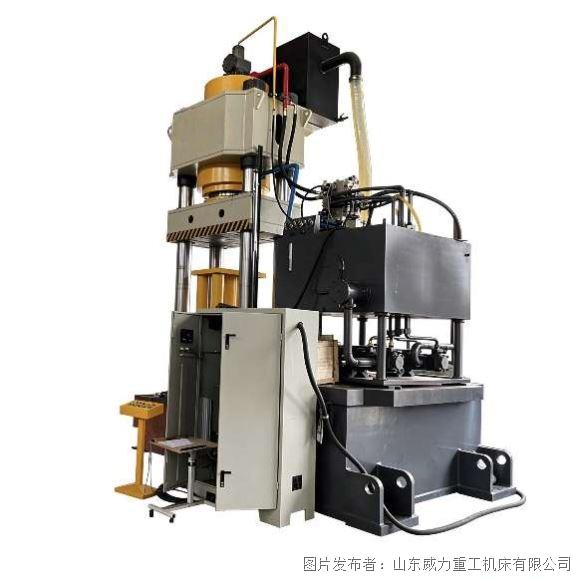
三梁四柱液壓機實現鋁合金坯料溫熱擠壓成型過程
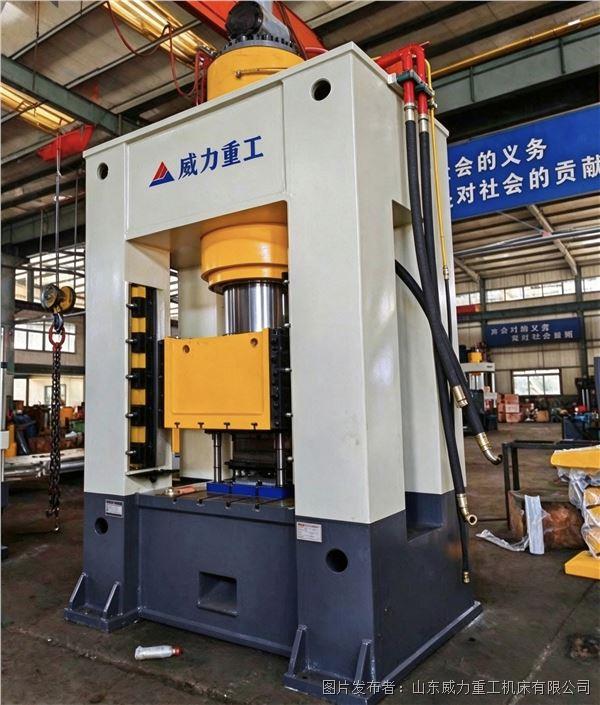
閉式框架液壓機用于汽車鈑金壓型、翻邊加工流程
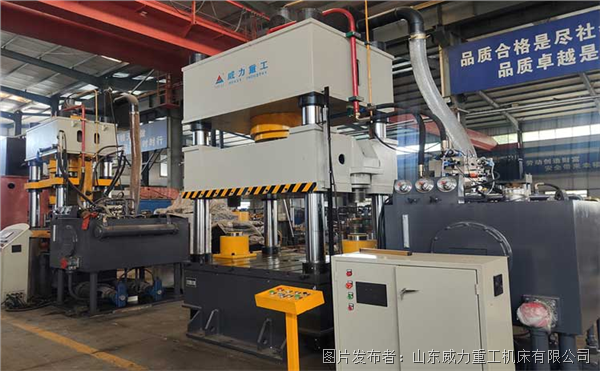
航空鈑金件成型液壓機模具更換注意事項及優點