


絲杠半軸校正設備單臂式軸類精密液壓校直機
在機加工、熱處理生產車間,絲杠、半軸這類長軸類零件經過淬火、調質等熱處理工序之后,很容易出現彎曲變形的問題。如果彎曲偏差得不到校正,后續車削、磨削加工時切削余量不均勻,不僅會加快刀具磨損,嚴重時還會直接造成工件報廢,影響整批零部件的交付進度。單臂式軸類精密液壓校直機就是針對這類工件校正需求開發的專用設備,廣泛用于電機絲杠、傳動軸、汽車半軸、光軸、圓鋼棒材的校直作業,也可兼顧軸套壓裝、型材簡單壓彎等工序,是熱處理車間、精密機械加工生產線里十分常用的工裝設備。
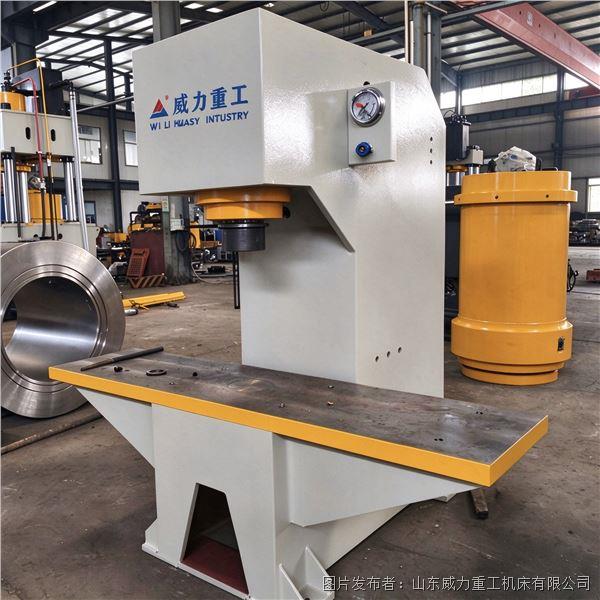
這款設備采用 C 型單臂開式機身結構,三面敞開的操作空間,給長軸工件的吊裝、擺放、找正提供了很大便利。絲杠、半軸的長度普遍偏大,四柱液壓機的封閉式框架不方便長工件橫向送料,而單臂式的結構可以直接將長軸從側面伸入工作臺,裝夾和取下工件的效率更高。機身采用厚鋼板焊接成型,焊后經過振動時效消除焊接內應力,在校直持續施壓的過程中機身變形量小,剛性穩定,能夠保證壓力垂直向下作用在工件彎曲位置,避免因為機身形變帶來的校直偏差。工作臺預留多條 T 型槽,方便安裝不同規格的 V 型支撐座,操作人員可以根據工件直徑調整支撐點位,適配不同粗細的絲杠、半軸。
液壓系統采用集成閥組布局,油路緊湊,液壓沖擊小,壓力輸出平穩,這也是保障絲杠半軸校直精度穩定的核心。校直和沖壓成型不一樣,軸類工件校正需要緩慢、持續的保壓,快速沖擊施壓容易讓工件出現裂紋,或者回彈量不可控。設備支持定壓、定程兩種工作模式,工作人員可以根據工件材質、彎曲量設置施壓壓力、下壓行程以及保壓時長。對于淬火后硬度較高的半軸,需要設置較低的進給速度,分段多次施壓,逐步抵消材料內部應力;對于絲杠這類精度要求高的零件,依靠精準的行程控制,把直線度誤差控制在工藝允許范圍之內。
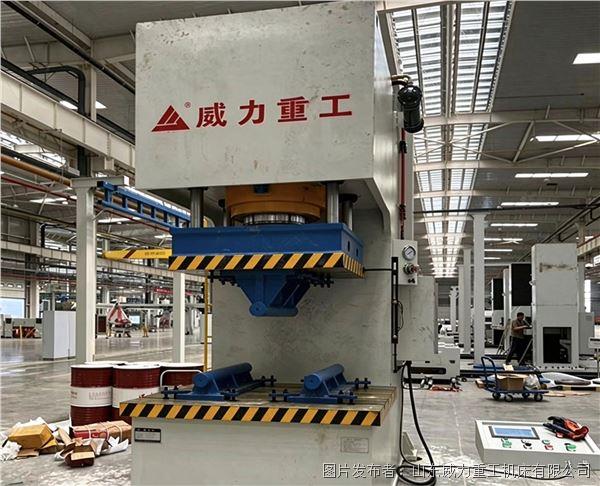
電控系統搭載 PLC 觸摸屏,各項工藝參數可以直接在屏幕上設定、存儲,不同型號的絲杠、半軸可以保存獨立的工藝方案,下次加工直接調用,減少反復調試的時間。設備配備腳踏開關,操作人員雙手可以專注調整工件位置,配合 V 型托座找正彎曲點位,操作更加靈活。同時整機配備過載泄壓、上下行程限位、急停按鈕等多重安全防護,一旦壓力超過設定閾值,系統會自動泄壓,防止壓力過大壓斷軸件,也避免設備超負載損壞,提升車間操作的安全性。
很多廠家在選購校直設備時,會關心回彈問題。金屬材料本身存在彈性,單次下壓到位松開之后,工件會回彈一部分。單臂式軸類精密液壓校直機依靠可控的分段施壓、保壓工藝,讓材料內部應力逐步釋放,有效降低回彈帶來的精度誤差。如果選配位移檢測裝置,還可以實時監測下壓量,進一步提升校直一致性,適合批量絲杠、半軸的連續校正生產。
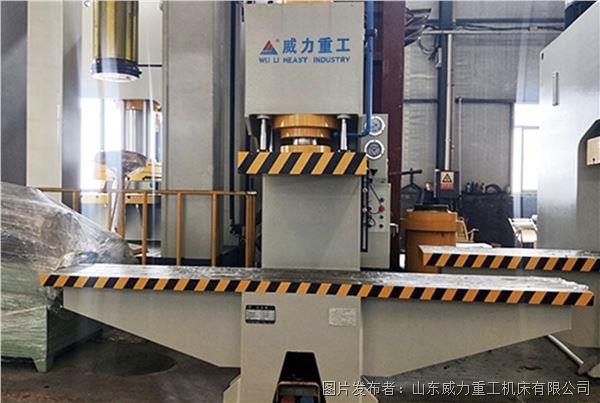
設備的喉口深度、工作臺長度、開口高度都可以根據工件規格做非標定制,針對大長度汽車半軸,可以加長工作臺,搭配加長支撐座;針對細小精密絲杠,可以選用小行程高精度配置。整機液壓、電氣元件選用市場通用配件,后期維護簡單,配件采購方便,不會出現維修難的問題。在汽車零部件、機床配件加工行業,絲杠、半軸的直線度直接關系到成品的傳動精度與運行穩定性,穩定的校直工序是精密軸類加工不可缺少的一環,這款單臂校直設備憑借靈活的結構、平穩可控的壓力輸出,成為很多機加工企業校正軸類工件的優選方案。


 投訴建議

提交
金屬毛坯溫擠壓成型液壓機減少工件氧化脫碳的原理
框架式伺服導軌液壓機在鋁合金一體化構件成型中的應用
汽車鋁護板拉伸翻邊成型龍門液壓機特點
三梁四柱液壓機實現鋁合金坯料溫熱擠壓成型過程
閉式框架液壓機用于汽車鈑金壓型、翻邊加工流程