


方形四孔石墨坩堝成型液壓機如何保障坯體密度均勻
在碳素石墨制品行業(yè),方形四孔石墨坩堝是有色金屬熔煉、貴金屬冶煉、光伏高溫處理工序里的核心耗材,坩堝的使用壽命、抗熱震性能,很大程度取決于壓制坯體的質(zhì)量。方形四孔坩堝結(jié)構(gòu)特殊,一套模具內(nèi)包含四個獨立型腔,粉料填充、排氣、受壓的一致性很難把控,一旦四個型腔之間、單個型腔內(nèi)部出現(xiàn)密度偏差,坯體在后續(xù)烘干、焙燒環(huán)節(jié)就容易出現(xiàn)分層、疏松、裂紋,成品直接報廢,給生產(chǎn)企業(yè)帶來原材料損耗和產(chǎn)能損失。方形四孔石墨坩堝成型液壓機作為坯體成型的核心裝備,通過機身結(jié)構(gòu)、液壓控制系統(tǒng)、成型工藝邏輯、配套模具工裝等多個維度協(xié)同作用,實現(xiàn)多孔型腔同步受壓,穩(wěn)定控制坯體密度,解決多孔石墨坩堝成型的難點問題。
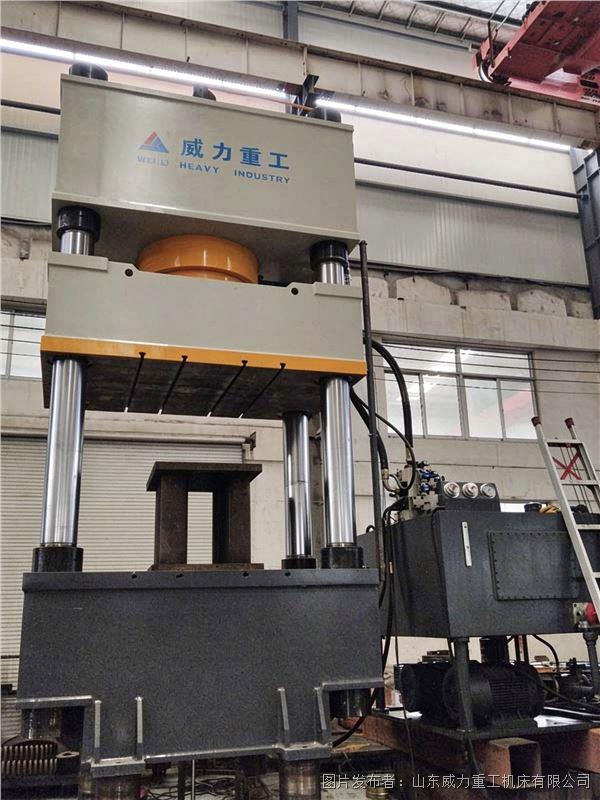
機身剛性是保障密度均勻的基礎(chǔ)條件。方形四孔石墨坩堝成型液壓機大多采用三梁四柱結(jié)構(gòu),機身主梁、工作臺均選用加厚鋼板焊接成型,焊接完成后進(jìn)行長時間振動時效消應(yīng)力處理,消除鋼板焊接產(chǎn)生的內(nèi)應(yīng)力。如果機身剛性不足,在高壓壓制過程中,橫梁會出現(xiàn)不均勻形變,滑塊發(fā)生偏斜,四個模腔受到的壓力就會不一樣,最終造成四個坩堝坯體密實度高低不一。加粗鍛打立柱搭配高精度鍍鉻耐磨導(dǎo)向套,限制滑塊在下行過程中的偏移量,保證滑塊始終垂直于工作臺面,讓壓力垂直向下傳遞到模具各個區(qū)域,四個型腔獲得的基礎(chǔ)壓力保持一致。同時工作臺預(yù)留標(biāo)準(zhǔn) T 型槽,用來固定坩堝專用模架,整套模架剛性強,壓制時模框不會發(fā)生形變,避免型腔邊緣壓力衰減,保證型腔內(nèi)部各處受力均衡。
液壓系統(tǒng)的精準(zhǔn)控制,是實現(xiàn)密度穩(wěn)定的核心。該設(shè)備采用集成插裝閥組設(shè)計,油路排布簡潔,壓力傳遞損耗小,液壓沖擊低,不會出現(xiàn)壓力驟升驟降的情況。針對石墨粉料透氣性差、內(nèi)部裹挾空氣多的特點,設(shè)備支持分段加壓、預(yù)壓排氣、穩(wěn)壓保壓的多段工藝循環(huán)。在壓制初期,滑塊以低速向下預(yù)壓,緩慢擠壓粉料,讓粉料間隙里的空氣逐步從模具排氣槽排出,避免空氣封閉在坯體內(nèi)部形成氣孔;預(yù)壓完成后,再逐步提升壓制壓力,達(dá)到設(shè)定壓力后進(jìn)入長時間保壓階段,讓石墨粉料顆粒充分滑移、咬合,顆粒之間的間隙持續(xù)縮小,坯體逐步壓實。這套工藝可以自由調(diào)整每一段的壓力、速度、保壓時長,適配不同石墨配方、不同粒度的碳素粉料,不會出現(xiàn)壓力加得太快,表層粉料壓實、內(nèi)部粉料壓不實的 “外密內(nèi)松” 問題。
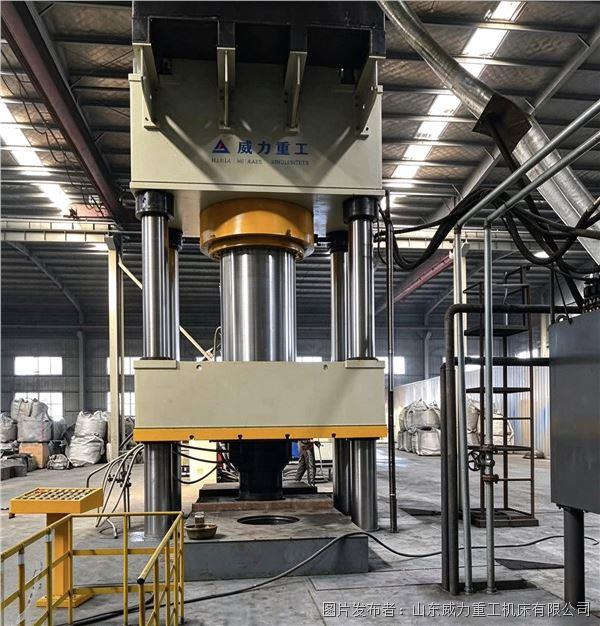
專用模架與模具結(jié)構(gòu)設(shè)計,進(jìn)一步縮小多型腔密度差。方形四孔坩堝成型的專用模架做了同步受力設(shè)計,上模壓板整體剛性統(tǒng)一,四個上模頭同步下壓,不會出現(xiàn)個別型腔先接觸粉料、提前受壓的情況。模具上合理開設(shè)排氣槽,排氣槽的寬度、深度經(jīng)過工藝驗證,既能順利排出粉料內(nèi)氣體,又不會出現(xiàn)漏料。同時模具定位精度高,每次合模位置統(tǒng)一,粉料填充的有效容積穩(wěn)定,在定量加料的前提下,每一個型腔的粉料總量保持一致,從原料端減少密度波動的源頭。很多碳素廠還會搭配定量送料裝置,自動向四個型腔均勻布料,替代人工加料,消除人工布料不均帶來的坯體密度差異。
數(shù)字化電控系統(tǒng)持續(xù)穩(wěn)定整套成型流程。設(shè)備搭載 PLC 觸摸屏控制系統(tǒng),整套壓制工藝參數(shù)可以存儲在系統(tǒng)內(nèi),同一規(guī)格坩堝生產(chǎn)時,直接調(diào)用對應(yīng)的工藝方案,每一次壓制的壓力、速度、保壓時間完全復(fù)刻,不會因為操作人員不同、操作習(xí)慣不一樣而改變工藝。系統(tǒng)自帶壓力實時監(jiān)測功能,壓制過程中可以實時查看壓力曲線,一旦壓力出現(xiàn)異常波動,系統(tǒng)及時預(yù)警,操作人員快速排查問題。同時配備過載保護,壓力超標(biāo)自動泄壓,保護模具和主機,也避免壓力過載造成坯體壓實過度。
在碳素實際生產(chǎn)中,很多廠家之前使用普通液壓機壓制四孔坩堝,經(jīng)常出現(xiàn)四個坩堝坯體重量差別大、焙燒后開裂率高的難題。更換適配的方形四孔石墨坩堝成型液壓機之后,依靠穩(wěn)定的壓力輸出、剛性機身、分段排氣保壓工藝和專用模架配合,四個型腔坯體密度差值控制在極小范圍,坯體內(nèi)部結(jié)構(gòu)均勻,焙燒階段開裂報廢率明顯下降,原材料利用率提升,坩堝成品的熱穩(wěn)定性、使用壽命也得到改善。除了方形四孔坩堝,這套設(shè)備也可以適配單孔、雙孔石墨坩堝以及耐火匣缽等碳素粉末制品壓制,通過調(diào)整工藝參數(shù),滿足不同產(chǎn)品的控密成型需求。
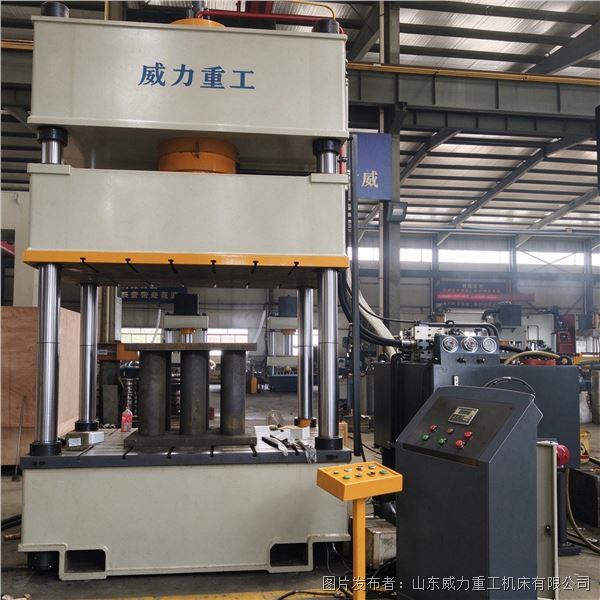
碳素制品成型是一個系統(tǒng)性工程,坯體密度均勻離不開設(shè)備、模具、粉料配方、成型工藝的相互配合。一臺適配的方形四孔石墨坩堝成型液壓機,就是從硬件結(jié)構(gòu)到控制邏輯,為多孔坩堝成型提供穩(wěn)定可靠的壓制條件,幫助石墨制品企業(yè)穩(wěn)定產(chǎn)品品質(zhì),降低生產(chǎn)損耗,提升市場競爭力。


 投訴建議

提交
絲杠半軸校正設(shè)備單臂式軸類精密液壓校直機
金屬毛坯溫擠壓成型液壓機減少工件氧化脫碳的原理
框架式伺服導(dǎo)軌液壓機在鋁合金一體化構(gòu)件成型中的應(yīng)用
汽車鋁護板拉伸翻邊成型龍門液壓機特點
三梁四柱液壓機實現(xiàn)鋁合金坯料溫?zé)釘D壓成型過程