


石墨坩堝成型液壓機壓制曲線對成品品質的影響
在碳素制品生產中,石墨坩堝坯體冷壓成型是決定最終產品品質的核心工序。不少生產廠家經常遇到坯體密度不均、內部氣孔、層間分離、脫模崩裂等質量問題,很多時候問題根源不在于粉料配方或者模具精度,而是壓制全過程的壓力變化節奏沒有合理管控。石墨坩堝成型液壓機的數控壓制曲線,完整記錄滑塊接觸粉料、預壓排氣、升壓保壓、分級泄壓、回程脫模整個流程的壓力與位移變化,這條曲線直接改變粉料內部應力分布,是坩堝坯體質量管控的核心抓手。
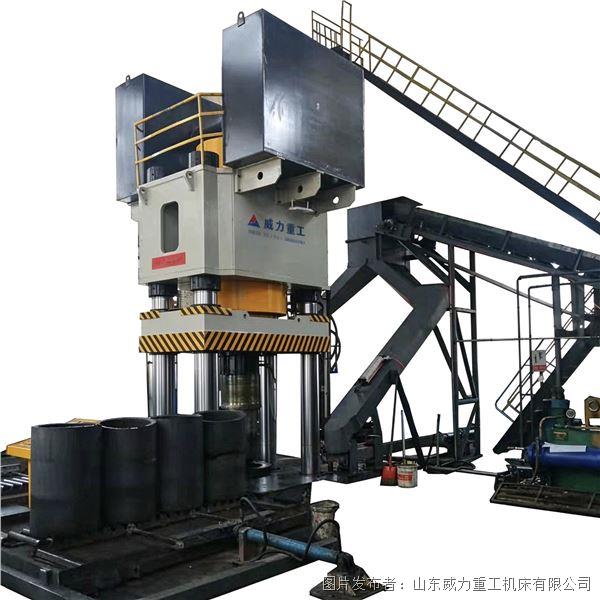
石墨、碳化硅類碳素粉料屬于多組分顆粒混合料,顆粒間隙多,大量空氣混雜在物料縫隙之中。若是壓制曲線升壓速度設置過快,模腔內的氣體來不及排出,就會被封存在坯體內部形成氣孔;保壓時長不足,顆粒無法充分滑移咬合,坯體口部、側壁、底部密度差距大,燒結之后容易出現變形、滲料;泄壓時一次性快速卸壓,坯體內積蓄的彈性應力瞬間釋放,會造成坩堝坯體開裂、邊角脫落,直接造成坯體報廢。合理的數控壓制曲線,就是將整個成型流程拆分為多個階段,單獨調控每一段的升壓速率、壓力上限、保壓時長以及泄壓節奏。
石墨坩堝成型液壓機搭載 PLC 數控系統,操作人員可在觸控屏內編輯、存儲多條專屬壓制曲線,適配不同粉料配方、不同尺寸規格的坩堝坯體。預壓階段低壓慢速施壓,平緩攤開粉料,搭建排氣通道,讓氣體有序排出;主加壓階段按照設定斜率平穩升壓,推動碳素顆粒重新排布,穩步提升坯體致密度;保壓階段壓力恒定不變,持續一段時間釋放粉料瞬時應力,縮小坯體各位置的密度差;泄壓環節采用多級階梯泄壓,緩慢釋放內部應力,規避應力沖擊破壞坯體結構。不同配比粉料的壓縮特性各不相同,對應的最優曲線參數也有區別,調試完成的曲線可以直接保存,同批次生產一鍵調用,保證成型條件統一。
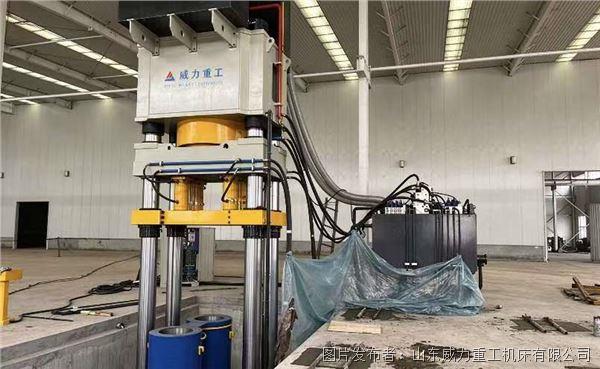
壓制曲線能否精準落地,離不開設備硬件的支撐。四柱加強機身、淬火鍍鉻導向立柱,保證滑塊下壓運行平穩,抑制偏載現象,讓壓力均勻傳遞至粉料各處;高精度壓力傳感器實時采集壓力信號,系統形成閉環調節,控制液壓閥組動作,使實際壓力跟隨設定曲線運行,減少壓力波動、超調等情況。如果液壓系統響應遲緩、壓力波動大,哪怕設定了理想的壓制曲線,實際成型效果依舊達不到預期。設備自帶的數據存儲功能,可以留存每一批次的壓制曲線,方便工藝追溯,出現質量問題時快速回看曲線排查故障。
在碳素坩堝的現場生產當中,優化壓制曲線是低成本提升良品率的有效方式。多家碳素生產企業通過調整升壓斜率、延長保壓時間、增加泄壓階梯,坯體氣孔、開裂報廢率明顯降低,坯體密度一致性大幅改善。經過規范曲線壓制的坯體,在后續高溫燒結之后,坩堝的抗熱震性能、耐熔融侵蝕能力都會更好,使用壽命更長。同時石墨坩堝成型液壓機還可配套自動送料、浮動模架等裝置,進一步優化整套成型工序。
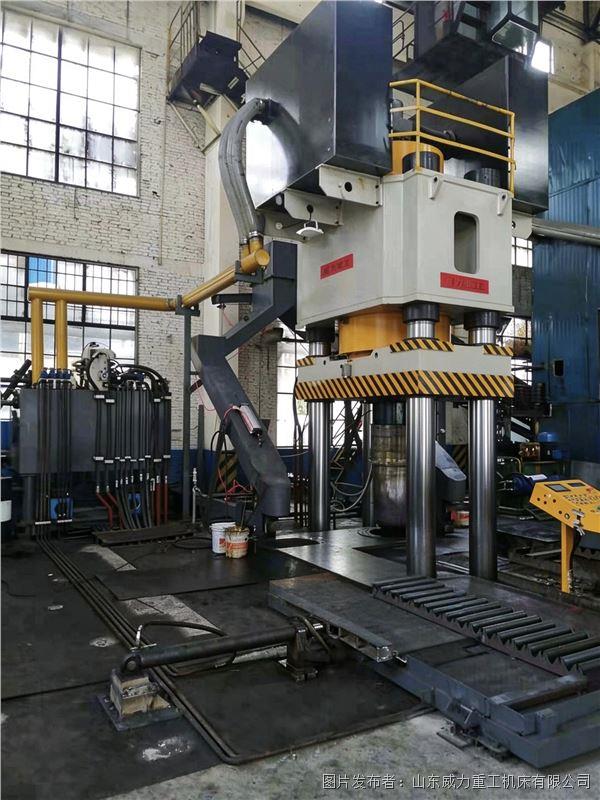
廠家除交付設備之外,還會配套工藝技術指導,協助客戶調試匹配自身粉料特性的壓制曲線,持續穩定生產線成品質量。對于碳素坩堝制造企業而言,重視壓制曲線的調試與應用,精細化管控冷壓成型工序,減少試模損耗,是穩定產品品質、提升市場競爭力的重要途徑。


 投訴建議

提交
單臂式折彎液壓機解決厚板折彎角度偏差難題
熱鍛液壓機賦能螺栓加工,改善六角頭充型成型質量
冷擠壓成型液壓機加工汽車空調配件優勢
碳纖維高溫模壓成型液壓機配套加熱板溫控工藝
四梁四柱式鋁合金粉末成型液壓機配套自動布料工裝