


PCB產線質檢為什么總卡在視覺檢測?一篇講透選型邏輯
去過幾家PCB廠,有個感受一直挺強烈的:產線上大家最愿意聊的是貼片機、回流焊這些大家伙,參數如數家珍。但每次跟工藝工程師私下聊,吐槽最多的反而是視覺檢測這道關。
板子良率上不去,查來查去最后卡在尺寸測量;絲印字符識別跟不上節拍,產線只能降速湊合;好不容易調好了,換個型號又得從頭來一遍。視覺檢測本來是守良率關口的,結果成了產線上最容易"扯皮"的環節。
這篇文章想聊聊我觀察到的問題,以及選型上的一些思考。
PCB視覺檢測,到底在檢什么
很多人對視覺檢測的理解還停留在"拍個照看看有沒有缺陷"。真到PCB產線上走一圈,會發現事情復雜得多。
光尺寸測量這一項就夠喝一壺。板外形長寬、安裝孔直徑、線路的線寬線距,全都是幾何量,每一種要調用的測量工具都不一樣。來料位置還有偏差,得先修正坐標基準,否則后面量什么都歪。絲印型號、芯片批次號這些字符小到亞毫米級,偏偏基材還反光,油墨時不時溢邊,焊盤也在旁邊湊熱鬧——字符識別在這種條件下難度直線上升。再加上螺絲漏裝、元器件錯貼漏貼、連接器方向反了這些裝配防錯的需求,一臺視覺設備要干的活兒,遠比想象中雜。
雜也就罷了,節拍還緊。SMT產線是按秒甚至毫秒走的,視覺檢測稍微慢一點,整條線就得等它。要么拖慢節拍,要么干脆繞過——繞過的代價就是缺陷流到客戶手里。
真正讓人頭疼的,是換型
上面這些難點,咬咬牙還能應付。讓工藝工程師最崩潰的其實是換型。
PCB行業這幾年都在往多品種、小批量轉,一條產線一周換三四個型號很正常。傳統視覺方案換一次型的流程大體是:重新選配鏡頭,調整光源,改算法,反復試拍,上線調試。順利的話半天搞定,折騰起來一周都正常。有時候換型花掉的時間成本,比設備本身的采購價還高。
問題出在哪?我覺得得從傳統方案的搭建方式上找。
PCB廠搭視覺系統,習慣的做法是"攢"——先選個工業相機,再配鏡頭,再挑光源,再接一臺工控機,然后找算法工程師寫代碼、調參數。選型清單能寫滿一頁A4紙,調試周期按天算。這套做法的特點是一次性投入大、可復制性差、高度依賴懂算法的人。負責調參的工程師一旦離職,整套系統很容易變成沒人接得住的"黑盒"。
說到底,傳統方式把視覺檢測當成一個"項目"在做。項目制的通病就是慢、貴、離不開人。產線要的是快、穩、隨便換,這兩者之間天然擰巴。
換個思路:把視覺做成"產品"
既然擰巴的根源在于"項目制",那思路其實可以換一換——把視覺檢測從"攢一套系統"變成"裝一臺設備"。
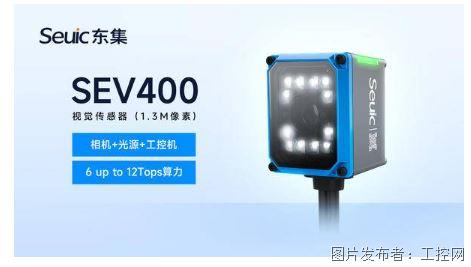
這個方向這幾年逐漸有了落地的產品形態,就是一體化視覺傳感器。我最近看了下東集的SEV400,覺得它在這個方向上做得比較典型,拿它拆一拆,能說清楚這種思路到底解決了什么。
先說硬件。SEV400把相機、光源、工控算力全塞進一個220克的機身里,內置6到12 TOPS的NPU算力。過去要分四次采購、還要聯調的部件,現在裝一臺就齊活了。東集官方給的數據是部署調試時間能壓到傳統工業相機的50%以下。對產線工程師來說,最實在的好處就是不用再頭疼"相機配什么鏡頭配什么光源"這種排列組合了。
有個細節容易被忽略:它用的是130萬像素全局快門CMOS。全局快門的好處是拍高速運動的工件不會出果凍效應和畸變。產線節拍越快,這個差異越明顯——別人拿到的可能是糊的圖,它拍出來的張張清楚。
再說工具。傳統方案最耗時間的環節是寫算法。SEV400出廠就帶了一整套視覺工具:直徑、寬度、線線角度、點線距離等九類幾何測量工具,加上計數、有無檢測、定位、分類、OCR,覆蓋了PCB產線絕大部分檢測需求。其中有個位置修正工具挺實用,來料位置有偏差時能自動校準測量基準,省得單獨寫圖像配準算法。
我最想說的是它的小樣本AI訓練。傳統AI視覺方案動不動要幾百上千張樣本圖,采集加標注成本極高。SEV400每類缺陷只要3到5張樣本,3到5分鐘就能完成模型訓練,官方給到的準確率是99.9%。換到產線場景里就是:新產品首件下線當天,產線技術員自己就能把視覺部署弄好,用不著等算法工程師排期。再加上最多存32套檢測方案,換型的時候調出對應方案就行,參數和算法配置當場生效。
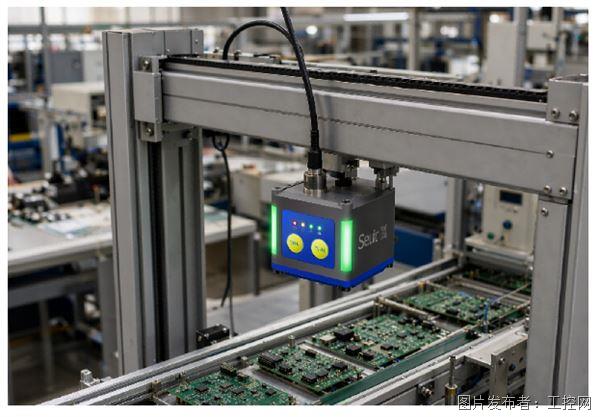
操作門檻也降下來了。SEV400是引導式界面,拍照、注冊基準、拖拽配置工具、設定輸出,四步走完。機身正面有TUNE按鍵和OK/NG狀態燈,調試時一鍵自動調參,運行時看燈色就知道結果。視覺檢測的門檻從"得有視覺算法工程師"降到了"產線技術員就能上手",這大概才是"產品化"真正該有的樣子。
落到PCB產線上看
光說參數容易飄,放到PCB產線的實際場景里會更具體:
PCB外形尺寸測量,調直徑、寬度、線線角度這幾樣工具就能覆蓋板外形和孔徑。貼片定位用位置修正工具校準來料偏移,保證貼片坐標準。螺絲有沒有漏裝,用圖案計數或有無檢測掃一遍。絲印字符識別靠工業級OCR,單行40毫秒以內,跟得上高速SMT的節拍。元件漏貼錯貼、連接器方向反了,用多目標同步檢測和缺口特征識別都能查。表面劃痕、凹坑、臟污這類瑕疵,AI缺陷分割幾張樣本就能訓出來。
一臺設備把這些活兒全包了,比起每個工位各搭一套系統,集成復雜度和維護成本都會低不少。
給選型的人幾句話
最后給正在做PCB視覺選型的朋友聊幾句實在的。
別太被單點參數帶跑。相機像素高跟檢測能力強是兩回事,真正決定產線能不能用好的,是工具夠不夠全、換型快不快、部署門檻高不高這些綜合的東西。
算賬要算總賬。設備采購價只是一部分,選型調試要多久、每次換型要多久、離不離得開專業人員、后期維護成本多少,全加進去才算數。一臺調試省三天的設備,比一臺參數漂亮但要調一周的設備劃算得多。
多盯一眼"換型成本"。柔性生產時代換型頻率遠高于采購頻率,換型越快、越不依賴專業人的方案,長期價值越高。
最后一句,參數表寫得再好看,都不如拿你自己的板子上去跑一遍。真要做選型,建議找廠家要樣機,用真實樣品實測一輪——紙面上的99.9%,到了你的產線上到底是多少,跑了才知道。


 投訴建議

提交
基恩士藍光三維掃描儀VL系列能替代三坐標嗎?3C沖壓拉伸件測量對比
單片機選型不用愁,百能云芯32位MCU型號大全,助力高效采購
首屆CMG世界機器人登泰山大賽收官,宇樹科技斬獲1金2銀
點亮智造,全程護航:施耐德電氣的綠色智能工廠賦能之道
深耕精密模塑領域 踐行日式精工標準|永豐精密模塑打造中原出口級模具注塑標桿