


成功案例 | 奇石樂集成式刀具監控方案,助力 Minganti 硬車削實現自動化CNC加工
硬車削專家Minganti Global AB與測量技術領導者奇石樂攜手,為M2機床系列聯合開發了一套集成式刀具監控解決方案。該方案借助壓電傳感器同步采集切削力與振動信號,不僅可實現刀具磨損的早期預警、提升工件質量,更通過直連機床的數字電荷放大器,進一步提升CNC 加工的自動化程度。
近年來,硬車削作為一種經濟高效且靈活的磨削替代工藝,正日益受到業界關注。該工藝直接在車床上對特殊材料進行精加工,典型材料通常為硬度高于45HRC(洛氏硬度)的淬硬鋼或鈦合金。與依賴磨削的傳統工藝不同,硬車削采用具有幾何刃口的刀具去除材料,主要為立方氮化硼(CBN)或先進陶瓷刀具。該工藝廣泛用于軸類、齒輪和軸承部件等回轉對稱零件,這些零件對尺寸精度和表面質量有著很高的要求。
然而,硬車削的工藝難度極高,因為它需要面臨工件材料硬度高、切削力大,并且切削區域溫度極高等工況。盡管硬車削加工效率突出,但如何延長刀具壽命、保證零件質量一致性以及減少非計劃停機時間,始終是繞不開的難題。要攻克這些難題,離不開先進的刀具與過程監控解決方案,以實現預測性研判、工藝穩定性提升和自主加工。
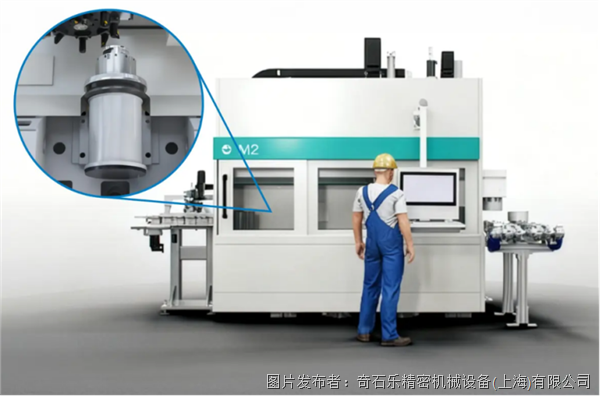
Minganti M2系列:這款面向硬車削設計的新型機床方案,是一臺集成奇石樂機床與刀具監控系統的立式車床。
Minganti M2:搭載立式車床的模塊化硬車削平臺
Minganti Global AB是高精度硬車削與超精加工機床的領先制造商,總部位于瑞典利德雪平(Lidk?ping)。公司成立于1919年,業務遍布全球,已在超過15個國家部署700多臺機床,服務于硬車削、超精加工及復合工藝等高要求工況。Minganti的機床平臺均為自主研發,圍繞客戶的生產需求量身打造,而非通用標準機型。其核心優勢在于保障尺寸穩定性、實現低表面粗糙度以及對淬硬鋼的高效材料去除。
在近期與奇石樂的合作中,Minganti為其新型M2立式車床開發了一套全新的機床與刀具監控解決方案。M2是Minganti的模塊化平臺,專為淬硬零件高精密加工而設計,可滿足嚴格的公差與表面質量要求。M2采用直線驅動軸,實現快速定位與精確進給,并將零件的自動上下料與奇石樂的智能監控系統相結合——這是實現短加工節拍,并保障套圈、傳動類零件等工件圓度、圓柱度和表面精加工高品質的關鍵。
傳感器集成,實現自動化CNC加工
傳統加工工藝常常遭遇非計劃停機、刀具成本過高和產品質量波動等問題。判斷刀具磨損或機床故障只能依靠操作人員的個人經驗和人工檢查,這不僅限制了生產效率,也阻礙了全面自動化的實現。因此,Minganti的工程師們希望尋求一種能夠實時監測刀具磨損與過程異常的解決方案。集成刀具監控的價值在于,它不僅能在嚴苛的切削工況下保持零件質量的一致性,還能在提高機床開動率的同時降低單件加工成本,從而為自動化CNC加工以及自主生產的長遠目標提供了堅實支撐。
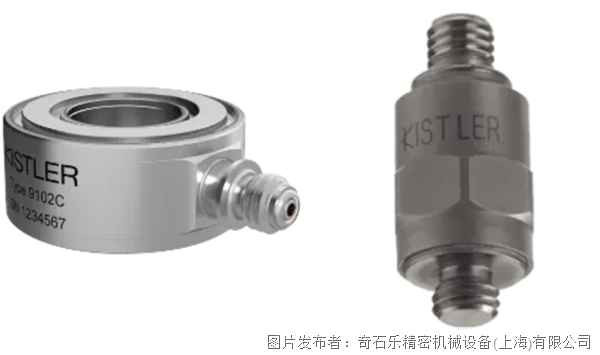
切削力與振動聯合測量:一只9102C 壓電(PE)環形力傳感器和兩只 8274A5 壓電加速度傳感器均集成到 Minganti M2 加工平臺中。
Minganti與奇石樂合作,將壓電傳感器集成到新型M2硬車削機床當中:
?切削力采集:奇石樂9102C環形力傳感器安裝在刀塔螺栓下方,用于捕捉加工過程中高達 60 kN 的垂直切削力。這款壓電力傳感器具有極低的響應閾值和幾乎無限的使用壽命。
?振動測量:機床中額外集成了兩個小巧輕便的奇石樂加速度傳感器(8274A5),其中一個安裝在主軸上,用于監測機床動態特性,以及失衡或切削顫振的早期征兆;另一個安裝在刀塔上,用于監控加工過程中的刀具振動。
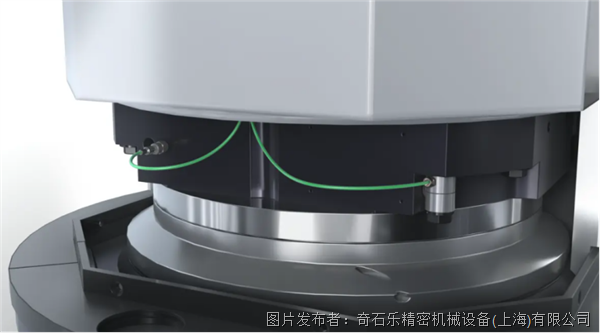
集成式機床與刀具監控:奇石樂9102C力傳感器(右)與其中一個8274A5加速度傳感器安裝在Minganti M2立式車床的刀塔上。
三個傳感器持續采集數據,并通過PROFINET進行數字信號傳輸。機床通過奇石樂數字工業電荷放大器5074B實現信號接入:這款適用于壓電傳感器信號的通用設備,可在現代 PLC系統上可靠、精確地捕捉動態與準靜態過程——采樣周期最短100 μs,過采樣率最高達50 kSps。
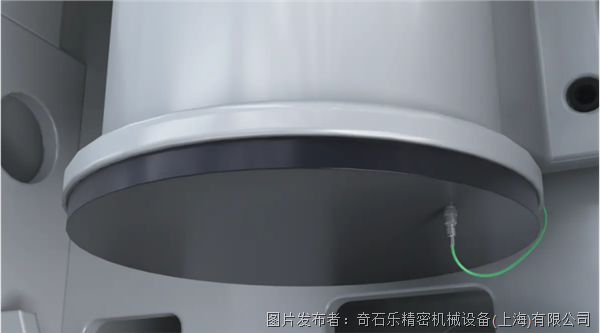
面向硬車削的傳感器:第二只奇石樂8274A5加速度傳感器安裝在主軸箱體下方——通過帶PROFINET的5074B數字電荷放大器連接至機床控制系統。
集成刀具監控的多重優勢
Minganti與奇石樂聯合開發的新型集成刀具磨損監控解決方案,憑借先進算法與工藝專業經驗,將原始數據轉化為可用于刀具磨損檢測、加工過程穩定性判斷的有效信息。得益于壓電傳感器的高靈敏度,可同時測量主軸和刀塔位置的切削力與振動信號。這不僅讓加工過程更加智能,還可優化維護工作,降低非計劃停機的風險。
隨著刀具磨損程度的加劇,切削力會出現明顯變化。加工程序中預先設定了相關限值,一旦超出這些限值,機床會自行采取必要措施,從而實現自動化CNC加工。就硬車削過程中的零件質量而言,作用于被加工零件的法向力,可反映最終獲得的輪廓精度。通過監控力信號的偏差,可以對輪廓精度進行間接評估。這能減少額外質量檢測的工作量——而對軸承制造商而言,這筆成本往往十分高昂。
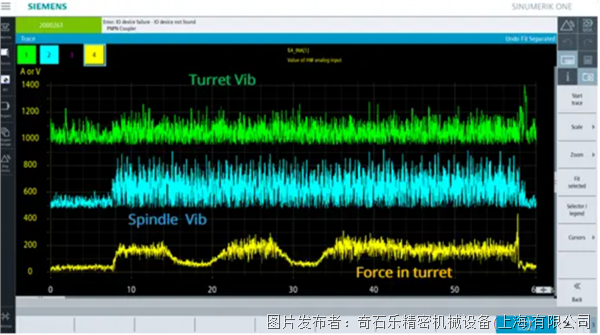
自動化CNC加工:借助連續實時測量所獲得的機床振動曲線與切削力信號,可依據設定的限值和觸發事件,實現機床自主運行動作。
強強聯合:成功推動硬車削技術發展
總而言之,M2機床項目打造出了一套穩健可靠的智能化加工解決方案,將Minganti的工程專長,與奇石樂的測量技術以及數據驅動的工藝知識緊密結合。這套實時刀具監控解決方案帶來的收益包括:更低的加工成本、更高的零件質量(得益于穩定的工藝,公差更嚴、表面一致性更好)、更高的OEE(設備綜合效率),以及更少人工干預的自動化CNC加工。
Minganti Global AB總裁Marcus Caldana總結道:"這項成功合作是我們邁向智能制造與工業物聯網進程中的一個重要里程碑。通過將機床設計與傳感器智能技術相結合,Minganti與奇石樂致力于在硬車削自動化領域樹立全新行業標桿。"


 投訴建議

提交
即插即用,精準互聯:奇石樂新型IO-Link壓電式力測量鏈
成功案例 | 從谷倉到星空:學生項目圓夢航天
零編程門檻,奇石樂推出用于分析測量數據與可視化流程的新平臺jBEAM Viewer
奇石樂攜手TEST-FUCHS啟動技術合作,以“歐洲制造”傳感器矩陣構筑航空供應鏈新范式
成功案例 | 奇石樂與杜卡迪持續深化技術協同,以精密測量共塑性能巔峰