面向離散制造的 MES 平臺技術研究
1 引言
在離散制造場景中,ERP 負責頂層計劃與物料管理,但無法管控車間現場工序、在制品與設備狀態;底層工控設備僅實現單機控制,造成上下層數據割裂。傳統紙質單據、人工臺賬模式,容易出現工單傳遞滯后、工藝版本混亂、數據錄入誤差、追溯鏈條斷裂等問題。 針對中小制造企業 MES 項目定制成本高、擴展性差、現場操作復雜等痛點,星服 MES 采用平臺化、模塊化設計,兼顧標準化能力與行業擴展能力,實現車間生產全流程數字化管控。
2 系統總體架構
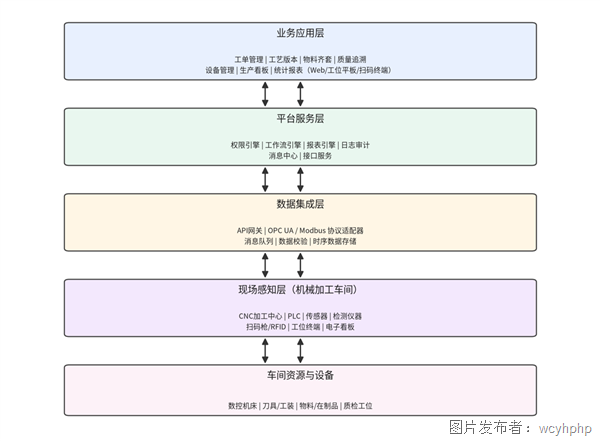
星服 MES 采用四層分層架構:業務應用層、平臺服務層、數據集成層、現場感知層,支持上下雙向數據流交互。
業務應用層:面向工藝、生產、質檢、操作工,提供 Web、工位平板、掃碼終端、電子看板等訪問入口,包含工單、工藝、物料、質量、設備、追溯、報表看板等業務模塊,表單、流程、字段支持可視化配置,降低二次開發工作量。
平臺服務層:底層公共底座,包含權限、工作流、報表引擎、日志審計、消息通知、版本管理等基礎組件,業務模塊復用底層公共能力,保障平臺穩定、易擴展。
數據集成層:集成中樞,提供 RESTful API、OPC UA、Modbus 等適配器。向上對接 ERP、APS、WMS、QMS;向下對接 PLC、檢測儀器、采集終端。內置消息隊列、數據校驗、失敗重試機制,保障跨系統、跨設備數據穩定交互。
現場感知層:車間硬件載體,條碼 / RFID、工業平板、PLC、傳感器、檢測設備、車間看板,采集人員、物料、設備、工序原始現場數據。
業務數據流:ERP 下達生產訂單 → MES 拆分工單并綁定工藝 BOM 版本 → 工單下發工位 → 工位掃碼報工、投料、質檢錄入、設備參數采集 → 數據存入 MES,驅動看板展示、生產追溯;完工、物料消耗數據回寫 ERP,形成業務閉環。
3 核心業務模塊
3.1 工單與工藝版本管理
接收上層計劃訂單,結合產能、工裝、物料齊套情況拆分工序級工單,支持混線生產、急單插單、工單變更。BOM、SOP 作業指導書、工藝參數綁定工單;工藝變更自動鎖定舊版本,電子 SOP 推送工位,替代紙質圖紙,實現工藝無紙化。
3.2 物料與線邊庫存管理
對原材料、半成品、在制品進行批次 / 序列號管理,覆蓋領料、投料、退料、物料轉移流程,支持工位 JIT 物料拉動與缺料預警,減少工位待料停機。記錄工序物料消耗,支撐工序級成本核算,降低在制品積壓。
3.3 質量管理模塊
覆蓋來料 IQC、首件、工序巡檢、成品 OQC。檢驗項目、判定標準可配置,檢驗結果可人工錄入或設備自動采集。不良品記錄缺陷代碼,觸發返工、返修、報廢流程,不良數據接入 SPC 分析,支撐質量持續改進。
3.4 設備與數據采集模塊
管理設備臺賬、點檢、保養、維修工單,記錄設備停機原因、運行時長,自動計算 OEE。通過 OPC UA、Modbus 讀取加工設備、測試儀器的運行參數、啟停狀態、報警信息。采集任務支持可視化配置,適配新舊異構設備。
3.5 追溯與可視化分析
以產品序列號 / 批次碼為主鍵,串聯原材料批次、操作人員、設備、工藝版本、檢測記錄,實現產品正向流向、反向問題溯源。內置看板與報表引擎,自定義生產進度、OEE、不良率看板,實時呈現車間狀態,輔助生產調度決策。
4 系統集成關鍵技術
離散車間數字化的難點在于異構系統與多品牌設備打通。平臺采用微服務接口網關作為集成中樞,標準化 API 對接上層業務系統;內置多協議工業適配器兼容車間工控設備,適配老舊產線改造與新產線建設。 平臺支持私有化部署,生產數據本地存儲,保障企業生產數據自主管控。
5 平臺應用特點
平臺化可配置:業務流程、表單、報表可視化配置,大幅縮短實施周期,降低定制成本;
強集成能力:打通上層業務系統與底層設備,消除車間數據孤島;
適配離散制造:面向多品種、小批量、訂單多變場景,支持工藝頻繁變更、混線生產;
輕量化現場操作:工位以掃碼操作為主,降低一線人員學習成本;
生態可擴展:可搭配 WMS、QMS、EAM、SPC 等模塊分步部署,按需擴容。
6 小結
星服 MES 立足于離散制造車間痛點,基于四層平臺架構構建訂單分解、工藝下發、現場執行、數據采集、質量管控、全鏈路追溯的數字化閉環。平臺打通 ERP 與車間設備之間的數據鏈路,消除生產黑箱,實現生產過程透明化、工藝可控、產品可追溯,可分模塊落地,適配機械裝備、零部件加工等離散制造企業數字化改造。
參考文獻
[1] GB/T 25485-2010 工業自動化系統與集成 制造執行系統功能體系結構
[2] 王愛民。制造執行系統 (MES) 實現原理與技術 [M]. 北京理工大學出版社,2014


 投訴建議

提交